拉挤成型三种供胶方式怎么选:浸渍槽、常压注胶盒、压力注胶盒
浸渍槽、常压注胶盒、压力注胶盒,三者真正的分界不在压力大小,而在树脂什么时候接触纤维。本文用一张对照表拆解适配粘度、纤维含量上限、树脂利用率与 VOCs 差异,并给出注胶盒上线前的四个前置条件与阶跃法调参思路。
同一条拉挤线,供胶方式换一下,树脂浪费能从 20% 降到 5% 以内,牵引速度也可能提一倍;但也可能什么都没变——问题出在纱束排布上。三种供胶方式真正的分界不在"压力大小",而在"树脂什么时候接触纤维"。
真正的分界:不是压力,是浸润时机
浸渍槽是"泡透再进模"。纤维束穿过敞开的槽体,靠毛细作用和重力浸润,进模前已经泡了很久。
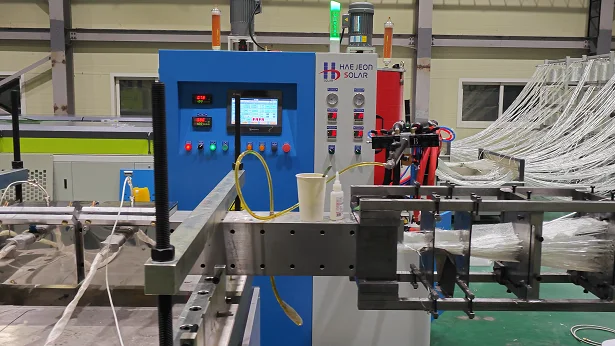
注胶盒是"进模前才润湿"。纤维先排布整齐进入封闭腔体,树脂在凝胶开始前几秒才接触纤维。
这一句差别,决定了后面关于 VOCs、树脂浪费、纤维含量上限和牵引速度的全部差异。所以选型时别先问"压力多大",先问"我的树脂什么粘度、型材要多少纤维含量"。
一张表先看三者差异
表格较宽,手机上可左右滑动查看完整对比
| 对比项 | 浸渍槽 | 常压注胶盒 | 压力注胶盒 |
|---|---|---|---|
| 浸润方式 | 敞开槽体,毛细 + 重力 | 半封闭,重力或低压泵 | 全封闭,泵压强制渗透 |
| 常见工作压力 | 常压 | 0.1–0.3 MPa | 0.3–1.5 MPa |
| 适配树脂粘度 | 200–500 mPa·s | 低至中等 | 中低至高粘度均可 |
| 纤维体积含量 | 偏低 | 中等 | 可达 60%–70% |
| 树脂利用率 | 80%–90% | 约 90% | 90% 以上 |
| VOCs 相对水平 | 高(基准) | 降 30%–50% | 约为浸渍槽的 1/5 |
| 纱束排布敏感度 | 低 | 中 | 高 |
| 典型场景 | 电缆管、围栏立柱 | 一般工业型材 | 结构件、高纤维含量型材 |
浸渍槽:设备便宜,但代价在三个地方
只吃低粘度体系。200–500 mPa·s 的聚酯、乙烯基酯是它的舒适区。粘度再往上,粗纱束内部浸不透,干纱和空隙就是这样来的。
树脂浪费在 10%–20%。未被纤维带走的部分要靠回流装置回收,回收料还得管纯度。
敞口就是敞口。苯乙烯挥发,车间气味和合规压力都在;单体跑了粘度就往上走,得频繁测、频繁补。
它适合电缆管、围栏立柱这类对外观和力学要求不高的民用型材,以及产量不大、换料频繁的线。用在这些场景没问题,硬上高强度结构件就会出问题。
常压注胶盒:多数工业型材的性价比区间
盒体与大气相通,靠重力或低压泵注胶,常见工作压力 0.1–0.3 MPa。相比浸渍槽,VOCs 排放降 30%–50%,浸润均匀性明显改善,结构仍然简单、维护成本低。
它解决的是"浸润均匀",没解决"高纤维含量"。纤维体积含量往 55% 以上走,或者纱束排布特别密,常压就压不进去了。
压力注胶盒:为高纤维含量和高拉速准备的
完全封闭,靠泵压强制渗透,常见工作压力在 0.3–1.5 MPa 区间(也有厂商按 2–10 bar 即 0.2–1.0 MPa 表述,具体看设备与树脂体系,别照搬数字)。
纤维体积含量可做到 60%–70%;
树脂利用率 90% 以上,VOCs 约为浸渍槽的五分之一;
靠压力闭环调树脂含量,误差可控制在 ±1% 内;
牵引速度能提上去——树脂受热和暴露空气的时间都短。
代价是设备投入高,而且它对纱束排布非常敏感,这一点后面单独说。
聚氨酯体系为什么基本只能用闭模
这一条是很多厂在换材料时容易忽略的。
第一,A 料遇水就反应。异氰酸酯组分对水分极敏感,敞口槽等于让它直接吸车间空气里的湿气,气泡和固化异常从这一步就埋下了。通常要求操作区相对湿度低于 60%,A 料 35–45℃ 恒温、波动不超过 ±2℃。
第二,聚氨酯必须在线混合。A、B 两组分按比例在混合头合流、经静态混合器混合后才出胶,敞口槽没有这个环节。
第三,凝胶时间短。常见 10–30 分钟,树脂在槽里停久了就开始爬粘度,液位和温度都得盯着。
所以做聚氨酯拉挤,注胶盒不是"可选项",是前提。剩下要选的只是常压还是加压。这也是脂肪族聚氨酯型材做免涂覆时普遍采用闭模注胶的原因。
上注胶盒之前,先确认这四件事
一、纱束排布。注胶压力纠正不了贫胶和富胶。纱排不匀,加压只会让胶多的更富、胶少的更贫——这是换设备后"没效果"的最常见原因。先看拉挤成型工艺的特点里自己这条线属于哪一类,再谈加不加压。
二、模具入口锥度。常用区间 2°–4°:小于 1.5° 压实不足,容易出干斑;大于 5° 摩擦生热,入口容易断纱。截面和纤维体积分数不同,锥角也要跟着调,单向棒材比矩形截面需要更大的锥角。
三、清洗系统。聚氨酯停机超过 5 分钟就该洗,别等固化。选设备时把自动清洗和缓冲罐直接算进配置——用缓冲罐做小批量打样、也用它快速冲洗泵体和管路,比事后改造省事得多。
四、压力监测。泵出口要有压力传感器,超压自动停机、恢复后自动重启。压力异常往往比配比异常先出现,是最早的报警点。
参数怎么定:别想一次调到位,用阶跃法
新型材上线,一次就把参数调到"最优"基本调不出来。更可靠的是阶跃变化:
固定配比和模温,分别用 300、500、700 mm/min 跑三段;
每段测三个指标:巴氏硬度、短梁剪切强度、表面质量;
在三个点之间插值,找"硬度够、表面又没有裂纹"的那一段。
参考判据(聚酯体系):巴氏硬度 45–55 属正常;低于 40 说明表面固化不足,多半是三区温度不够或拉速过快;高于 60 要警惕过固化脆化,薄壁件尤其明显。
三个常见误判
表面裂纹就降拉速。裂纹至少有三个来源:预热区温度过高(表面先固化、芯部还在流动,被模壁拖着走产生剪切裂纹)、出口温度过高遇冷空气热冲击、内脱模剂不足(多数体系 0.5–1.0 phr)。先分因,再动参数。
有气泡就加脱泡。先分清气泡从哪来:从树脂里来(原料含水、混合带入),查料罐和混合头;从纤维里来(浸润不足、纱束带气),查注胶压力和排布。搞反了方向,越调越乱。
换个注胶盒就能提速度。提速度是整套系统的事:树脂活性、模具长度、预热方式都得跟上。只换注胶盒,通常卡在固化区。
结语
供胶方式的选择,本质是回答三个问题:树脂粘度多少、纤维含量要多少、一年跑多少米。三个答案定了,选型基本没有悬念——剩下的都是调试功夫。
需要机器配置咨询?
请留下您的信息,工程师将在 12 小时内与您联系。