脂肪族聚氨酯拉挤型材免涂覆:闭模注胶如何实现连续稳定生产
脂肪族聚氨酯拉挤型材不含苯环,耐紫外、不黄变,型材下线即可免涂覆使用。免涂覆能否落地,关键在闭模注胶的配比精度、密闭输送与连续稳定性,本文拆解三个核心指标与上线要点。
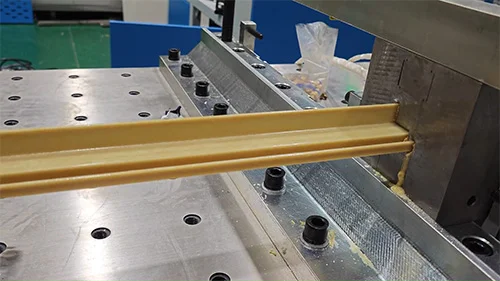
户外型材长期暴露在紫外线、雨水与温差循环中,传统做法是挤出或拉挤后再喷涂一层涂层。涂层确实能延缓老化,但工序多、VOCs 排放高,一旦划伤,伤口反而会成为老化的起点。脂肪族聚氨酯拉挤型材走的是另一条路:材料本身耐候,型材下线即可直接使用,省掉整道涂装工序。
为什么脂肪族体系可以做到免涂覆
常规芳香族聚氨酯的分子结构中含有苯环,苯环在紫外线作用下容易发生光氧化,宏观表现就是制品表面黄变、粉化、失光。脂肪族聚氨酯采用不含苯环的异氰酸酯体系,光稳定性明显更好,长期户外使用颜色和表面状态都能保持稳定,因此不需要依靠涂层来"挡"紫外线。
此外,聚氨酯体系本身韧性好、固化收缩小,与玻纤的界面结合紧密,型材表面致密少孔隙。表面质量过关,才谈得上免涂覆。
材料耐候不等于成品耐候
再好的树脂,如果在注胶环节混入气泡、水分或出现计量偏差,成品表面照样会出现气泡、干纱、流痕和色差。这类缺陷无法靠配方弥补,只能靠后道打磨喷涂返修,免涂覆也就失去了意义。
换句话说,免涂覆拼的不是单项材料指标,而是整条拉挤线的稳定性——尤其是双组分树脂的计量、混合与输送。
闭模注胶要盯住的三个指标
配比精度。聚氨酯的 A、B 组分比例偏差会直接反映在固化程度和表面状态上:比例偏低固化不足、表面发黏;比例偏高则变脆、易开裂。PLC 控制的双组分系统配比精度通常可做到 ±1% 以内,且要求长时间运行不漂移。
密闭输送。聚氨酯对湿气敏感,树脂在输送过程中一旦接触空气,容易吸潮产生气泡和固化异常。闭模注胶让树脂从料罐到模具全程密闭,既避免与空气接触,也减少了挥发物对车间环境的影响。
连续运行。拉挤是连续工艺,注胶一旦出现压力波动或流量脉动,型材就会出现周期性缺陷。伺服计量加闭环压力控制,才能保证 24 小时不间断生产时出胶量稳定、截面一致。
适合优先考虑的场景
光伏组件边框:需要长期耐候、耐腐蚀,同时希望省去喷涂成本;
建筑门窗型材:颜色稳定性要求高,外露表面不允许黄变;
电缆桥架与支架:户外或潮湿环境使用,维护周期越长越好;
碳纤维及其他高性能拉挤制品:表面质量直接影响后续装配与外观。
上线前的几点建议
先确认树脂的适用期与模具温度窗口,再定注胶压力和线速度,不要用一套参数套所有体系;
首批试模重点看表面:气泡、干纱、流痕往往在开机后十几分钟内就会暴露;
把配比、料温、压力做成可追溯记录,出现批次色差时才有比对依据;
停机后及时清洗混合头,聚氨酯一旦在混合腔里凝胶,拆洗成本远高于日常维护。
免涂覆不是单一材料卖点,而是材料体系与注胶工艺配合出来的结果。对拉挤生产线来说,选对树脂只是第一步,把双组分的配比、密闭与连续稳定做到位,免涂覆型材才能真正实现稳定量产。
需要机器配置咨询?
请留下您的信息,工程师将在 12 小时内与您联系。