拉挤成型工艺
详解拉挤成型工艺的完整流程,包括纤维放线、树脂浸渍、预成型、加热固化与牵引切割,并解析牵引速度、固化温度、树脂含量等关键参数及工艺优势与适用范围。
拉挤成型属于复合材料(玻璃纤维、碳纤维等增强材料与树脂基体复合而成)的主流连续成型工艺。它以“牵引—浸渍—定型—固化—切割”的连贯流程,高效产出线性、等截面制品。工艺的关键在于对材料浸渍程度与固化速率的精准把控,从而保证制品性能稳定。
一、核心工艺流程
增强材料放线:由纱架引出连续的纤维纱束(如玻纤纱、碳纤维纱)或纤维毡,借助张力控制系统维持张力恒定,防止纤维松弛或断裂,为后续均匀浸渍打好基础。
树脂浸渍:纤维束随后被牵引进入树脂槽,槽中液态树脂(环氧树脂、不饱和聚酯树脂等)要能够充分包裹纤维。期间可用导向辊调节纤维排布,使每根纤维均匀吸附树脂,并控制好浸渍时间,防止树脂偏多或偏少。
预成型与去余胶:完成浸渍的纤维束进入预成型模,模腔内腔与制品截面形状接近(尺寸稍大),先挤掉多余树脂、减少气泡,同时让纤维按设计方向排列,为固化定型做准备。
加热固化:预成型后的纤维树脂复合物被送入加热固化模具,模具以电加热或热油加热等方式保持在设定温度(一般按树脂类型控制在 80—160℃),树脂在模内发生交联反应并逐步固化。固化时间要与牵引速度相匹配,保证制品出模时已经固化完全。
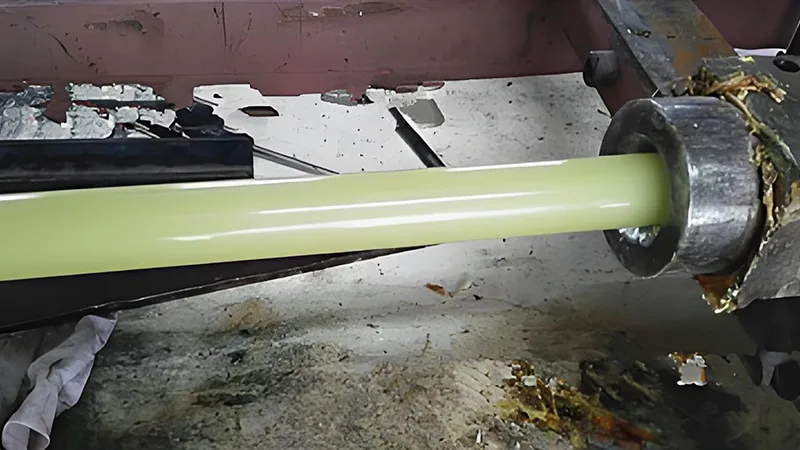
牵引与切割:已固化的连续制品由牵引机(多为履带式,牵引力更均匀)平稳拉出,再由自动切割设备按设定长度切断,即得成品。
二、关键工艺参数
牵引速度:应与固化速度相配合,过快会造成制品固化不足,过慢又会拉低生产效率。实际生产多依据树脂的固化特性,将其设定在 0.5—5m/min。
固化温度:宜分段控制(例如先低温预固化、再高温完全固化),防止温度偏高使树脂分解,也避免温度偏低拖长固化时间。
树脂含量:可调整预成型模的挤压力度与树脂槽液位来加以控制,制品中树脂含量通常为 30%—50%,这一比例直接关系到制品的强度与耐腐蚀性能。
三、工艺优势与适用范围
该工艺的优势是自动化程度高、可连续生产、效率突出,制品纤维排列整齐、强度高、一致性佳,且材料浪费较少。它主要用来生产线性等截面复合材料制品,例如 FRP 防腐管道、电缆桥架、建筑型材、风电叶片支撑杆等,在化工、建筑、新能源与交通等行业应用广泛。
需要机器配置咨询?
请留下您的信息,工程师将在 12 小时内与您联系。