双组份灌胶机:静态混合与动态混合的区别与选型
静态混合靠供胶压力切割,动态混合靠电机剪切,两者适配的配比、粘度和耗材周期完全不同。本文用一张对照表拆解结构差异、更换周期与选型判断,并给出上线前的试混验证方法。
同一条产线换了一种胶水,出胶就开始不均匀——很多时候问题不在灌胶机主体,而是混合管选错了。静态混合和动态混合,看上去都是让 A、B 两组分走一段管路把胶混匀,但两者的混合动力、适配配比和维护节奏完全不同。选型前把这几个差异弄清楚,比事后反复调参数省事得多。
动力来源不同,决定了两条技术路线
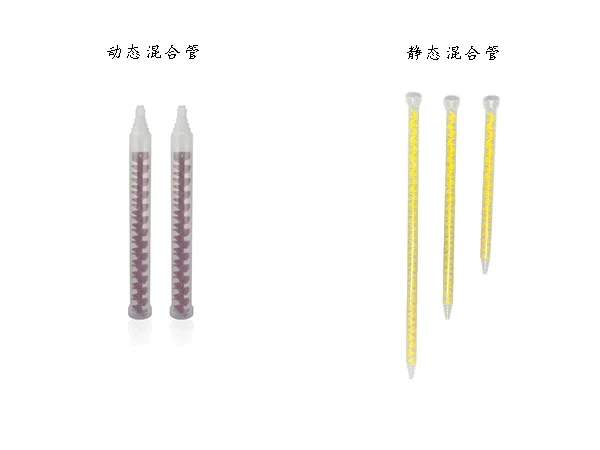
静态混合是"被动式":混合管里装着一组固定的螺旋叶片,左右旋交替排列,胶水靠供胶压力往前推,每经过一段叶片就被切割、翻转、再汇合,反复叠加完成混合。管内没有任何运动部件,也不需要单独供电。
动态混合是"主动式":管腔里有一个搅拌转子,由电机驱动高速旋转,常见转速可达每分钟上千转,靠强制剪切把两组分打散再融合。动力来自电机,不依赖流体自身的压力。
一句话概括:静态混合是"用结构切",动态混合是"用旋转搅"。
外形差异:长度能看出端倪
静态混合管通常更长,常见规格在 38 厘米左右;动态混合管短一些,一般在 18 厘米上下。不过两者内部叶片的排列逻辑其实接近,都是靠左右旋交替的叶片制造切割与重合,真正的差别只在驱动力——一个是流动压力,一个是电机转速。
这里有个容易被忽略的细节:静态管越长,沿程压损越大。高粘度胶水配长管时,供胶泵要额外承担这部分阻力,实际流量可能达不到设定值,选型时要把压力余量一并算进去。
配比与粘度,决定基本盘
静态混合适合比例接近、粘度较低的体系,比如 1:1、2:1 这类配比。前提是两组分的粘度不能差太多:一组很稠、一组很稀,在管内的流速不同,叶片对两股的切割就不同步,出来的胶容易出现"花",局部固化不充分。
动态混合针对的正是比例悬殊或高粘度的场合,4:1、5:1、10:1 甚至 10:3 都能应对。这类体系主剂稠、固化剂稀,转子在胶液刚进入混合腔时就高速剪切,让两组分被同步打散,混合均匀度更可控。
耗材成本:别只看单价,要看更换周期
1:1 的胶水用动态混合当然也能混匀,但长期算账并不划算。搅拌芯由电机带着高速旋转,螺旋芯和胶阀密封圈承受的磨损远大于静态管。按连续生产工况估算,静态混合管一般能用 15–30 天,动态混合管大约 7–15 天就需要更换。
还有一项容易被忽略:动态搅拌挂钩长期高速运转存在疲劳断裂的风险,一旦断在混合腔里,清理和停机损失远高于一根混合管。建议把搅拌芯、密封圈、挂钩列入点检表,按班次听异响、看振动,按周拆检。
| 对比项 | 静态混合 | 动态混合 |
|---|---|---|
| 动力来源 | 供胶压力,无运动部件 | 电机驱动转子高速旋转 |
| 常见管长 | 约 38 cm | 约 18 cm |
| 适配配比 | 1:1、2:1 等接近比例 | 4:1、5:1、10:1、10:3 等悬殊比例 |
| 胶水粘度 | 低至中等,两组分接近 | 高粘度,或两组分粘度差大 |
| 耗材寿命 | 约 15–30 天 | 约 7–15 天 |
| 维护重点 | 按期更换混合管 | 搅拌芯、密封圈、挂钩疲劳 |
出胶效率与工艺适配
单看出胶速度,两种方式没有实质性差别——快慢主要由供胶泵的流量决定,跟混合方式关系不大。真正拉开差距的是工艺适配:
含填料体系(导热粉、氧化铝、玻纤等):剪切需求高,动态混合更稳,但密封圈磨损更快,点检周期要相应缩短;
快干胶、小批量多品种:静态管换管快、清洗简单,停机损失小;
高粘度加长管路输送:注意静态管的沿程压损,必要时缩短管长或提高供胶压力;
连续大产线:不能只比耗材单价,要把换管停机的时间成本一起折算。
四步选定混合方式
先看配比。2:1 以内且两组分粘度接近,优先静态;4:1 以上或粘度差明显,直接考虑动态。
再看胶水特性。高粘度、含填料、易沉降的体系,动态更稳;低粘度、快固化体系,静态更省心。
算全生命周期成本。混合管单价 × 更换频次 + 停机时间一起折算,而不是只比采购价。
看现场维护能力。没有点检习惯、缺少备件的车间,优先静态,减少突发停机。
上线前做一次试混验证
参数表只能给出方向,最终还得用实际胶水验证。建议做三件事:
接一段 10–20 厘米的样条,纵向剖开看剖面颜色和固化是否一致,有无条纹、气泡;
用固定时间接胶称重,和理论配比对照,确认计量没有漂移;
记录当时的胶温与环境温度——温度变化会改变粘度,同一套参数在冬季和夏季的表现可能不同。
混合方式没有绝对的好坏,匹配配比、粘度和产线节奏才是关键。拿不准的时候,先用实际胶水做一轮试混,再定机型和混合管规格,比照着样本参数拍板可靠得多。
需要机器配置咨询?
请留下您的信息,工程师将在 12 小时内与您联系。