拉挤成型工艺的优缺点分析
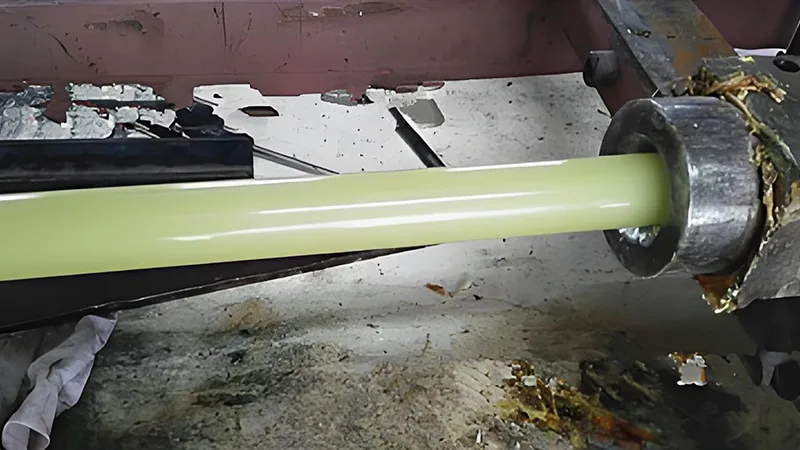
拉挤成型是一种将连续纤维纱束浸渍树脂后,经加热模具固化并连续牵引,从而生产等截面复合材料制品的连续化工艺。
拉挤成型是一种连续制造等截面复合材料制品的加工方式。它在产能、品质、材料利用和自动化方面优势明显,但也存在形状、投资、模具和原料适应性等方面的限制。
一、主要优势
产能高,适合连续化大生产。拉挤线能够不间断运行,自动完成从纤维引入到制品切割的过程,尤其适合等截面线性制品,产量远超手糊等间歇工艺。
品质一致,性能可靠。纤维在制品中排列整齐,树脂分布均匀、含量易控,气泡和褶皱等缺陷较少,不同批次之间的拉伸、弯曲等力学指标波动小。
原材料浪费少。预成型阶段可较精确地控制树脂用量,连续作业也减少了边角料,与手工铺层相比更省料。
人工依赖低,自动化水平高。放纱、浸胶、预成型、加热固化、牵引和切割等环节主要由设备完成,既节省人工,也降低人为操作差异对质量的影响。
擅长长尺寸制品。由于牵引和固化连续进行,可一次生产数米乃至数十米的条状制品,无需拼接,适合管道、型材等应用。
二、主要不足
制品截面受限制。该工艺通常只能做截面不变的线性产品,如管、棒、型材,难以加工异形、曲面或变截面结构,产品适用范围偏窄。
设备投资较大。纱架、浸渍槽、预成型模、加热固化模、牵引机、切割机等专用装置缺一不可,初期购置和产线建设成本较高,中小企业压力明显。
模具专用性强。不同截面需要不同模具,换产品往往要重新设计制造模具,既增加费用,也拉长切换时间,因此不适合小批量、多品种生产。
原材料选择有门槛。一般要用连续纤维纱束,如玻纤纱、碳纤纱,短切纤维或纤维布不易直接使用;树脂也要满足拉挤所需的流动性和固化速度,可选范围有限。
工艺柔性不足。牵引速度、固化温度等参数必须与截面和树脂体系匹配,生产方案一旦确定,改参数或换产品都比较麻烦,对前期工艺设计依赖较大。
总体来看,拉挤成型更适合大批量、固定截面、长尺寸的线性复合材料制品;若产品形状复杂、批量小或品种更换频繁,则需要谨慎评估其经济性与适应性。
需要机器配置咨询?
请留下您的信息,工程师将在 12 小时内与您联系。