双组份灌胶机工作原理详解
双组份灌胶机如何把 A/B 两组分精准配比、均匀混合并定量涂敷到工件上?本文按供料计量、混合、输出涂敷、智能控制四个环节,拆解其完整工作流程与关键指标,帮助工艺人员理解设备选型与参数设定背后的逻辑。
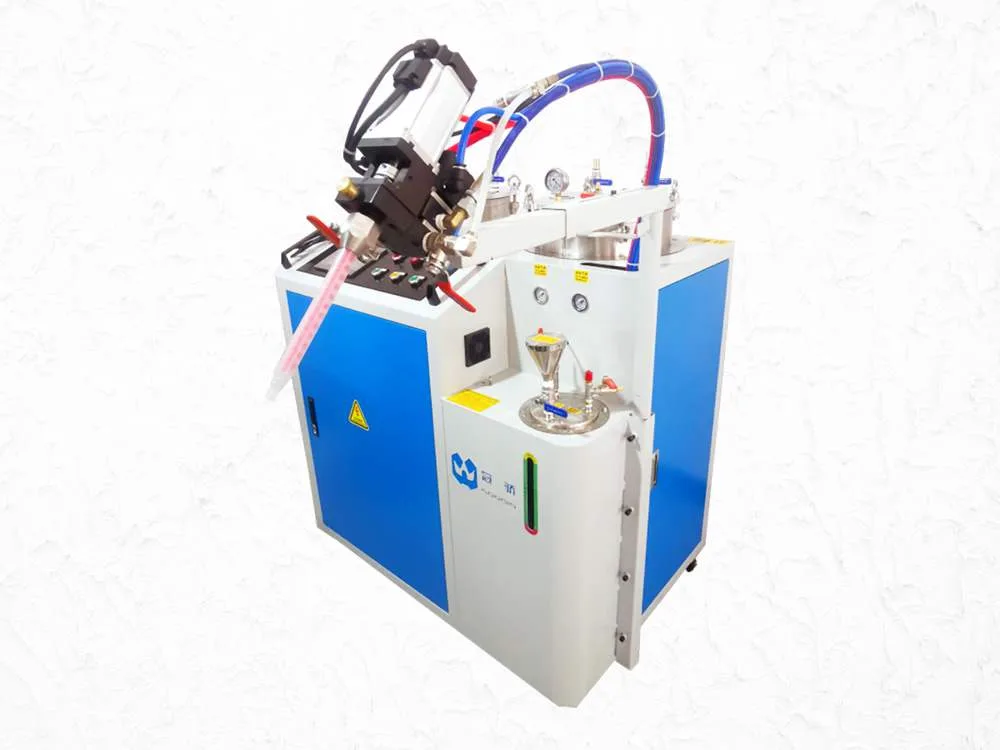
双组份灌胶机是现代精密制造中实现材料自动化配比、混合与涂覆的核心设备。其核心使命是:将两种(A 组分和 B 组分)独立储存、按特定比例精确混合后才能固化的流体材料(如环氧树脂、硅胶、聚氨酯),以可控的方式输送到指定位置。其工作原理可系统性地分为四大核心环节。
精密计量与供给
这是保证混合比例准确性的第一步。设备通常配备两个独立的供料系统。
- 供料单元:A、B 组分分别储存于独立的料罐中。料罐通常具备搅拌、加热和真空脱泡功能,以保持材料性能稳定。
- 计量驱动:采用高精度计量泵(如齿轮泵、活塞泵或螺杆泵),由伺服电机或步进电机驱动。控制系统根据设定的混合比例(如 1:1、10:1),精确控制两个泵的输出速度与行程。
- 核心指标:此环节的关键是计量精度,通常可达到 ±0.5% 至 ±1%,这是确保最终产品性能一致性的基础。
高效均匀的混合
将按比例输出的两种组分在瞬间均匀混合,是决定固化效果和最终产品均质性的关键。
- 混合方式:主要分为两种:
- 静态混合:最常用的方式。A、B 料流被共同压入一个装有特殊螺旋单元的静态混合管中。当流体流过这些固定单元时,被不断分割、切割和重新组合,从而实现分子级的均匀混合。此方式无运动部件,维护简单,属于「一次性」混合。
- 动态混合:适用于对混合均匀度要求极高或粘度特别大的材料。通过一个高速旋转的混合头,在腔体内对流体进行主动剪切搅拌。混合更彻底,但结构复杂,需要清洗。
- 混合效果:无论采用何种方式,目标都是达到接近 100% 的混合均匀度,确保固化反应完全,无局部性能差异。
可控的输出与涂敷
混合后的材料需被精准地施加到工件上。
- 输出控制:通过调节计量泵的总体输出频率或采用独立的开关阀(如针阀),精确控制出胶量,实现点、线、面或填充等不同工艺需求。
- 运动执行:灌胶头通常被安装在多轴运动平台(如三轴龙门架、机械臂)上。通过编程控制其运动轨迹、速度和高度,实现对复杂二维或三维路径的自动、重复、精准涂布。
智能化控制与监测
以上所有环节均由一个中央控制系统(通常为工业 PLC + 触摸屏 HMI)协调。
- 流程控制:系统集成控制计量泵的启停与速度、混合模式的切换、出胶阀的开关、运动平台的轨迹,实现全流程自动化。
- 参数管理:可存储和调用数百组「配方」(包含比例、压力、流量、路径等所有参数),方便不同产品快速切换生产。
- 实时监控:监测压力、温度、液位等关键参数,异常时自动报警,确保工艺稳定和设备安全。
总结:核心工作流程
简而言之,双组份灌胶机的工作是一个连续的闭环过程:独立供料 → 按比例精密计量 → 瞬间高效均匀混合 → 精准可控输出与涂覆 → 全流程智能监控与调节。
通过这一高度集成的原理,双组份灌胶机将复杂的化学反应过程,转化为稳定、可靠、高效的自动化工业制程,成为提升电子产品可靠性、实现复杂复合材料成型的不可或缺的装备。
需要机器配置咨询?
请留下您的信息,工程师将在 12 小时内与您联系。